长盛包装机械
专注智能自动化包装设备厂家
专注智能自动化包装设备厂家
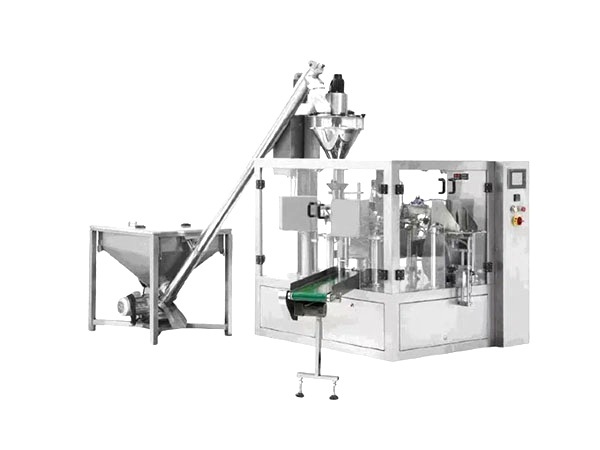
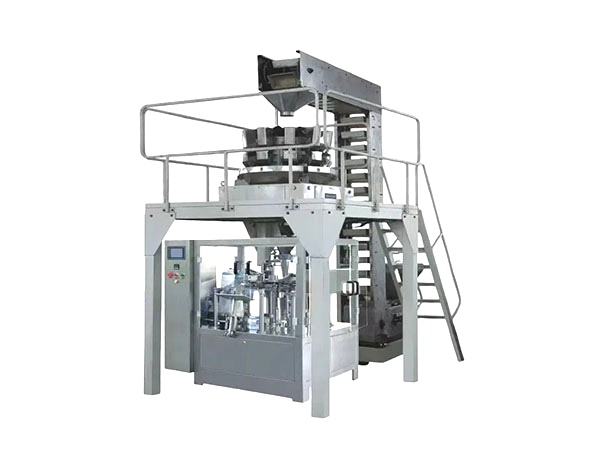
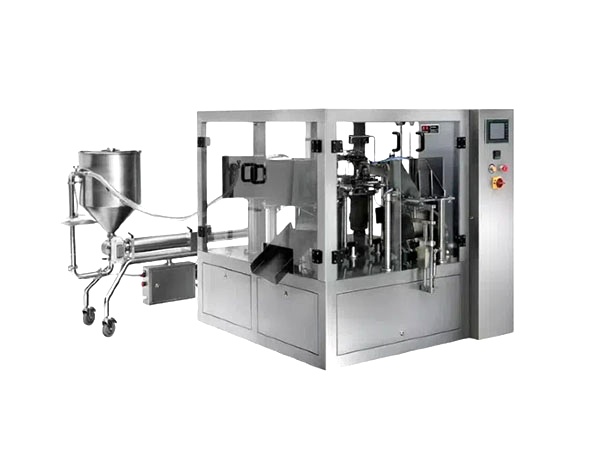
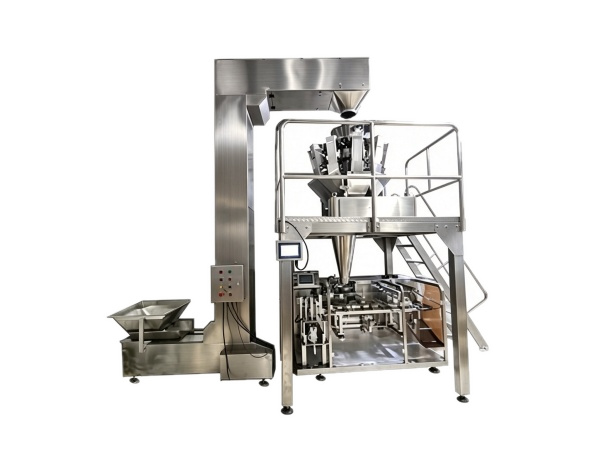
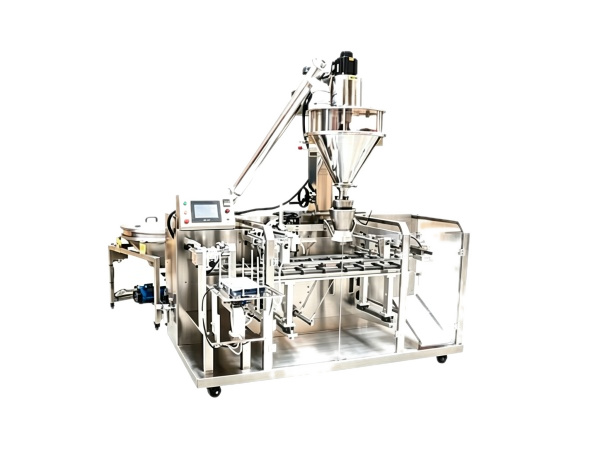
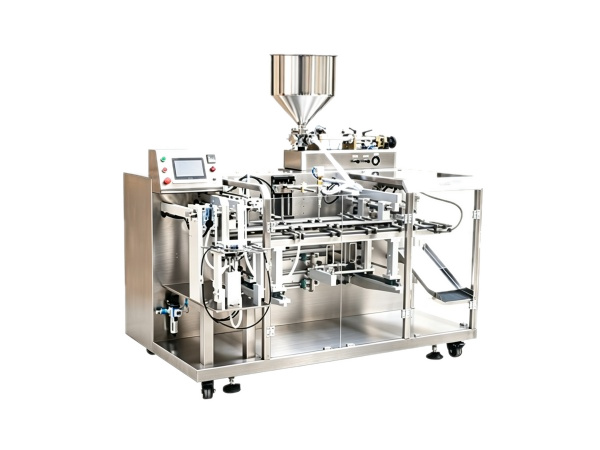
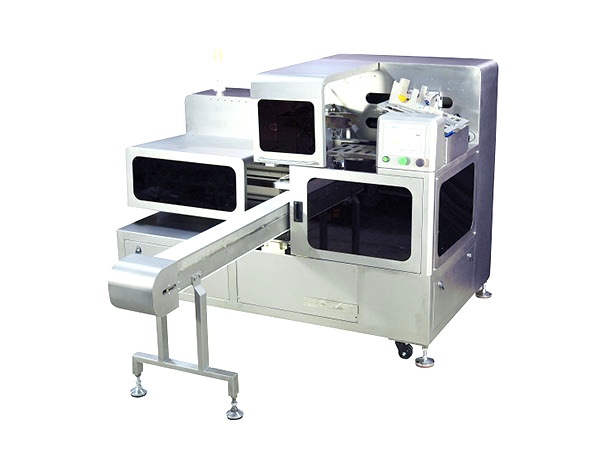
粉末给袋式包装机是一款自动化程度高、作业效率高的包装设备,适用于各类粉状物料。设备依靠机械结构,完成取袋、计量、灌装、封口等全套自动化工序,广泛应用于食品、医药、化工等行业。
采用 PLC 或工控机控制,搭配人机交互触摸屏,可完成参数设置与实时运行监控;支持配方存储,能够快速切换不同产品的包装规格。
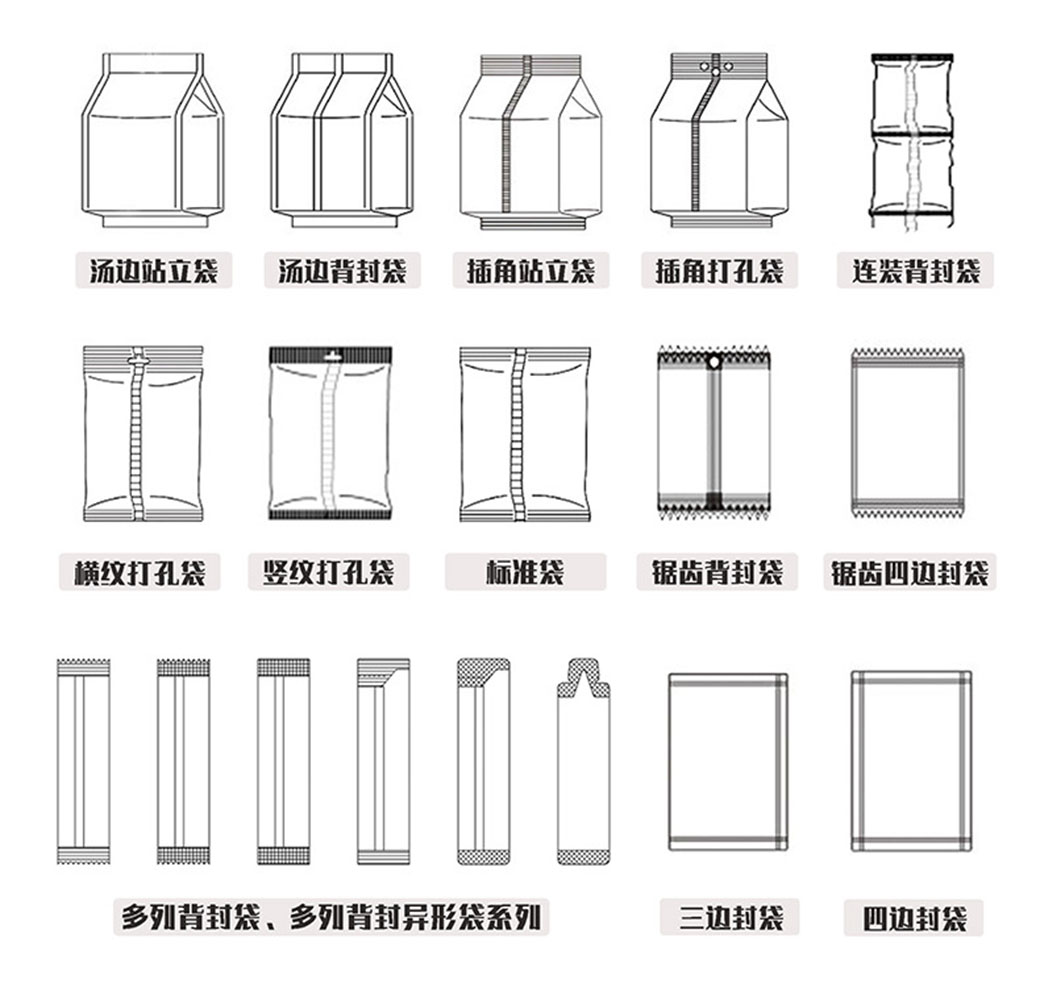
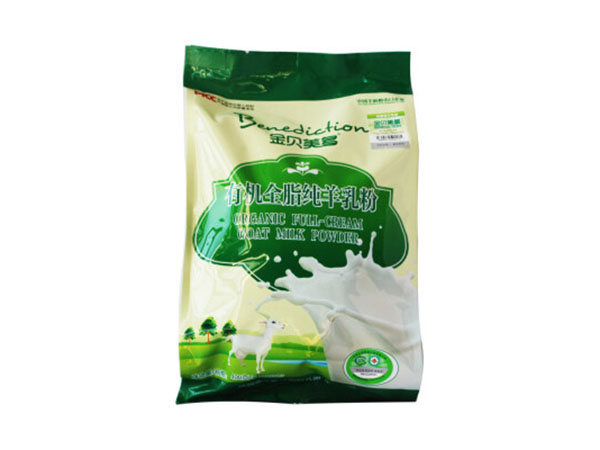
通过伺服驱动或真空吸盘装置,完成空袋精准抓取与输送;适配 PE、铝箔复合膜等不同材质、不同尺寸的预制袋(自立袋、拉链袋等)。
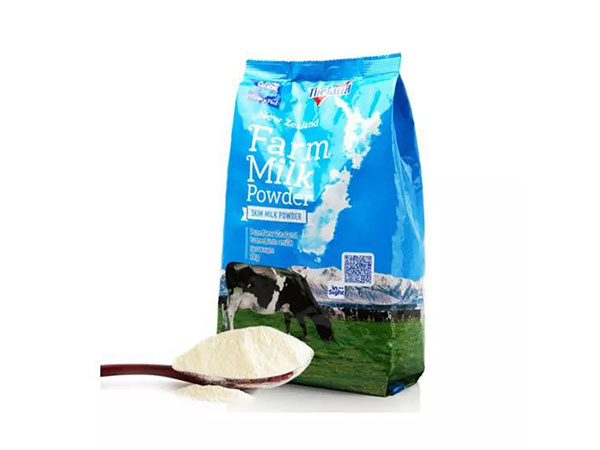
容积式计量:适用于流动性良好的粉末物料(奶粉、面粉等),依靠螺杆或转盘完成定量灌装。
称重式计量:针对物料密度差异大或计量精度要求高的场景(药品、添加剂等),采用电子秤动态称重。
组合式计量:可集成振动送料、搅拌防结块装置,保障物料下料均匀稳定。
热封系统支持三边封、四边封等多种封口模式,温度、压力均可调节。搭载金属检测、重量复检、视觉检测(袋口对位等)功能,保障成品品质。
高效节能:单机产能可达 60–120 袋 / 分钟,是传统人工包装效率的 5–10 倍,能耗降低 30% 以上。
适配灵活:支持 20g–5kg 多规格包装,可快速更换模具适配多种袋型。
卫生安全:整机不锈钢机身,物料接触部位采用食品级材质,符合 GMP 规范,降低人工接触带来的污染风险。
数据可追溯:集成生产数据统计、故障报警功能,便于生产管理与质量溯源。
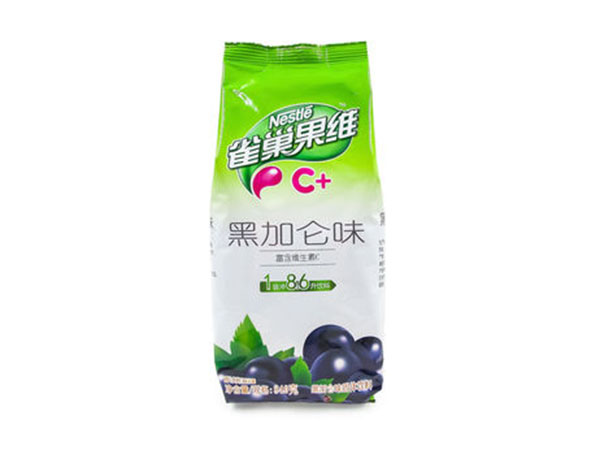
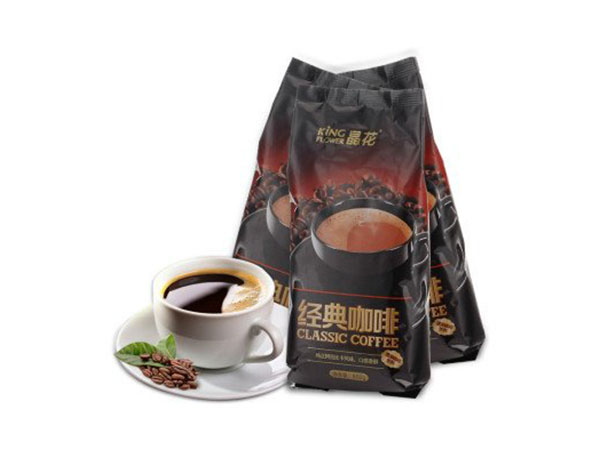
食品行业:奶粉、咖啡粉、淀粉、调味料等。
医药行业:颗粒剂、药粉、保健粉末。
化工行业:颜料、肥料、塑料颗粒。
特殊需求:防潮抗氧化包装(可集成充氮气装置)。
长盛包装机械Changsheng Packaging Machinery
东莞市南城街道众利路63号揭商大厦1栋305室
 EN