长盛包装机械
专注智能自动化包装设备厂家
专注智能自动化包装设备厂家
在包装行业,效率就是生产力。如何在保证包装质量的前提下,提高包装速度,是每个生产企业都在思考的问题。多列包装机作为一种高效的包装设备,凭借其出色的效率优势,受到了越来越多企业的青睐。
多列包装机,顾名思义,就是同时有多列包装通道的设备。与传统的单列包装机相比,多列包装机可以同时进行多包产品的包装,效率自然高出不少。一般来说,常见的有 4 列、6 列、8 列等型号,列数越多,效率越高。
以颗粒类产品的包装为例,传统的单列包装机每分钟大概能包装 30-50 包,而 6 列包装机每分钟可以包装 200-300 包,效率提升了好几倍。对于大规模生产的企业来说,这意味着同样的时间内可以生产更多的产品,大大提高了生产效率,降低了单位产品的生产成本。
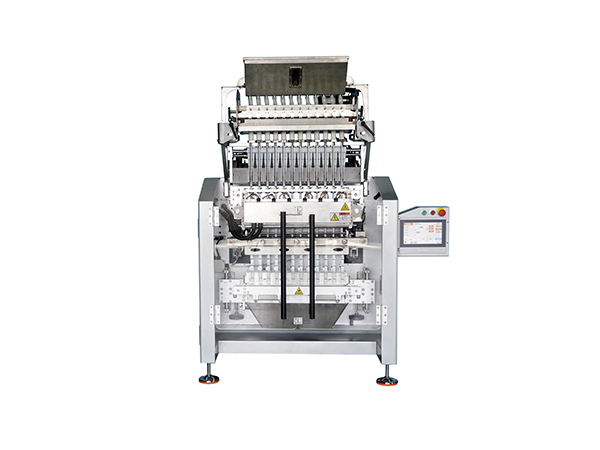
除了效率高,多列包装机还有一个优势,就是占地面积相对较小。虽然有多列包装通道,但设备整体结构紧凑,不会占用太多的厂房空间。对于空间有限的企业来说,选择多列包装机是一个不错的选择。
多列包装机的应用范围也很广泛,颗粒、粉末、液体、酱体等物料都可以包装。像医药、食品、日化等行业,都能看到多列包装机的身影。而且现代多列包装机大多采用伺服电机控制,每一列都可以独立调节,包装精度高,操作也很方便。
当然,选择多列包装机也要根据企业的实际情况。如果产量不大,选择单列包装机可能更划算;但如果是大规模生产,多列包装机的效率优势就非常明显了。相信随着包装行业的发展,多列包装机会得到更广泛的应用。
长盛包装机械Changsheng Packaging Machinery
东莞市南城街道众利路63号揭商大厦1栋305室
 EN